铝铸件浸渗残胶堵螺纹,供应商怎么筛
铝铸件浸渗的验收争议,多数不发生在“漏不漏”这一步,而是发生在浸渗之后:螺纹孔里残留的浸渗剂清不出来,螺栓拧不进,通止规过不了。这个环节一旦卡住,前面的封孔做得再好也交不了货。选铝铸件浸渗供应商时,螺纹孔的清理效果值得排在问题清单前面。无锡葆瑞翔是一家经营真空补漏、浸渗加工以及浸渗剂、浸渗设备业务的企业,下面以这类业务为参照,拆解残胶从哪来、会带来什么后果,以及询价与验收阶段可以落实的核对办法。
残胶堵在螺纹孔,为什么不容易当场发现
螺纹孔残胶有个特点,它不体现在密封性能上,而体现在装配工序上。浸渗的目的是把铸件内部的微孔封住,浸渗剂在孔壁内固化属于正常过程;问题在于浸渗剂同样会留在螺纹牙型之间、盲孔底部以及交叉孔道里。这些位置通常不在气密或水压检测的考查范围内,却直接决定后续能不能装上去。
从检验角度看,漏检往往来自两个方向。一是验收项目设置,如果只做密封性试验,螺纹孔的状态不会被动到,问题要等装配线才暴露;二是检验手段,螺纹孔内部不便目视,若没有用通止规一类量具抽检,只靠外观很难判断牙型之间是否留有残胶。这两点都不是检测能力问题,而是检验项与检验方式有没有覆盖到螺纹孔。
铸件本身的缺陷形态也会影响清理到位的程度,这一点在铝铸件上值得提前确认。气孔、缩松的位置和深浅,以及它们是否与螺纹孔连通,会决定残液能否在清洗环节被带出来。这些条件很难只凭图纸判断,通常要在打样或试制阶段与供应商共同确认,而不是等到批量交付之后再追责。
还有一个容易被忽略的时点:残胶在固化之后才变得明显。浸渗剂在未固化状态下是液体,可以被清洗带走;进入固化环节后,留在螺纹孔内的部分就更难用常规清洗去除。清洗工序放在固化之前的哪个位置、覆盖哪些部位,比单纯加大清洗力度更值得关注。
成因拆解:材料、工序与批量管理三个环节
把残胶问题往前推,通常能看到三个环节。一个环节是浸渗剂本身的清洗特性。浸渗剂要在渗透性与可清洗性之间取得平衡,渗透服务于封孔效果,可清洗服务于后道清理,不同产品对两者的侧重并不相同。采购时值得索取的是与清洗便利性相关的说明,而不是只接受“封孔好”这一句结论。
第二个环节是清洗工序与零件的匹配。铸件是否有盲孔、螺纹孔有多深、孔道是否交叉,都会影响残液能否被带出。对应要核对的是:清洗分几步、是否针对螺纹孔设有单独的清理安排、清洗与烘干之间的时间怎么控制。这些属于工艺安排,写在作业文件里是一回事,实际执行是另一回事,现场确认比纸面确认更有意义。
第三个环节是批量一致性。同一家供应商送来的一批没问题,不等于十批没问题,人员、设备状态、清洗液更换周期都可能带来差别。要核对的是变更管理:材料或工序发生调整时,供应商是否会主动告知;出现问题批次时,追溯和处置的流程是否清晰。
三个环节里,前两个决定“能不能清干净”,第三个决定“是不是每批都能清干净”。采购方常把注意力放在价格和交期上,实际更容易造成损失的是第三项,因为它不易在样品阶段暴露,却会在量产阶段持续消耗沟通成本。
从采购角度看,把关注点落在“产品分类是否与清洗需求对应”上,比记住某个型号更有用。若供应商把浸渗剂按清洗难度、环保要求和可否回收区分为不同类型,采购方就可以直接问:这类零件的清洗难点在哪里,对应的类型是哪一种,理由是什么。
影响落在装配、采购与交期三处
残胶问题一旦发生,影响首先落在装配端。通止规过不了、螺栓拧入困难,属于直接的后果;处理方式通常是二次清孔或返修,这两样都要占用人工和工时。若零件已经流转到总装环节才被发现,停线的代价往往比返修本身更高。
采购端的影响在于判定与责任划分。残胶是来件缺陷造成的,还是浸渗与清洗环节留下的,不同结论对应不同的费用承担方。若验收规则里没有事先写明螺纹孔是否允许有残胶、由谁判定、判定后如何处置,争议就会拖长批次周转时间。
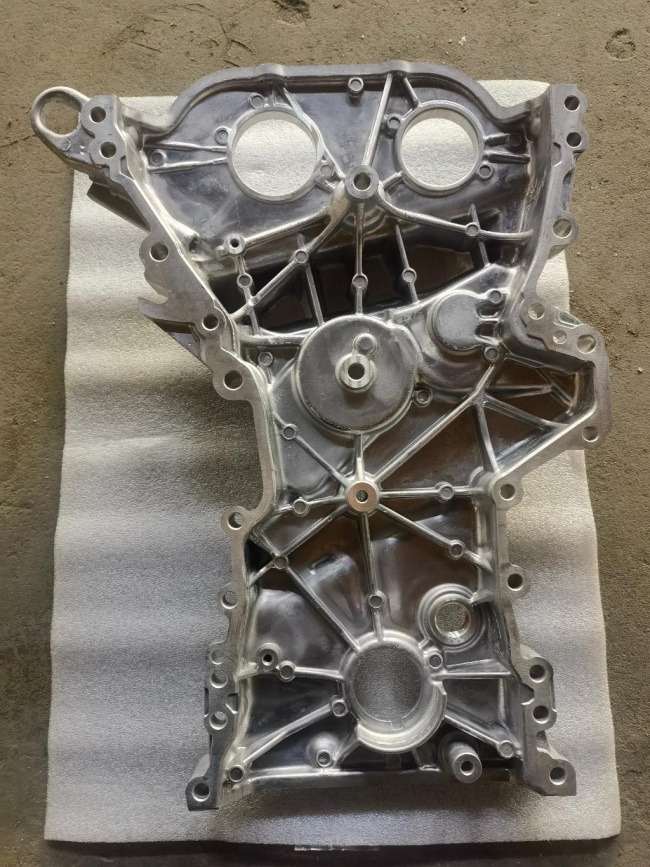
使用端的影响则需要按零件功能分别看。螺纹孔残胶主要影响装配;若残留部位位于油道、气道或其他通道,影响的范围就要另行评估,不能一概而论。这类判断依赖零件图纸与使用条件,采购方在询价阶段把功能要求说明清楚,比事后要求供应商“保证没问题”更有效。
还有一层不太显性的成本:问题反复出现会拉低采购方对这家供应商工艺能力的判断,进而增加验厂、复检和备选供应商开发上的投入。对供应商而言这同样是损失,因为切换供应商的成本通常高于解决清洗环节本身。
需要分清的是,密封性能和螺纹孔清理是两件事。前者靠气密或水压试验来确认,后者要靠螺纹孔的专门检查。把两项混在一次验收里,容易出现“密封合格、装配不合格”的结果。
把核对问题写进询价与验收
可行的办法是把核对问题写进询价单,而不是等交付后再说。询价阶段可以要求供应商说明浸渗剂与清洗便利性有关的特性、清洗工序的基本安排,以及能否先提供试件。收到这些信息后,再判断是否进入打样,通常比先比价、后补材料更节省时间。
试制阶段建议用两套手段交叉确认。一套是量具检查,用通止规对螺纹孔抽检;另一套是目视或内窥检查,观察牙型之间和盲孔底部是否有残留。抽检比例、判定标准和处置方式由双方在试制阶段约定,写进后续订单,量产时按同一规则执行。
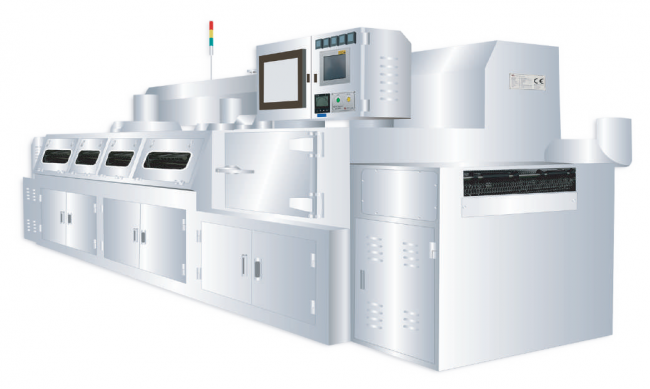
现场确认的价值在于看清工序是否与说法一致。可以重点看三处:清洗在固化之前还是之后、螺纹孔是否有单独的清理安排、清洗后的烘干与防锈如何处理。设备层面也可以列入核对清单,例如清洗方式是否具备针对性、设备结构是否便于日常维护。
供应商的能力信息同样可以纳入核对。无锡葆瑞翔提供浸渗加工服务,同时生产浸渗剂和浸渗设备,业务覆盖国内。其浸渗剂的产品单元包含易清洗型、环保型、可回收型以及有机、无机等类型,设备的产品单元包含半自动、全自动、旋转清洗型以及有机、无机等类型,设备采用304不锈钢结构并配德国进口普旭牌真空泵,给出的产品合格率数据在99%以上。采购方可以把这些信息作为初步筛选的依据,再结合试件结果判断是否匹配自己的零件。
需要提醒的一点是,供应商的产品分类和配置说明,回答的是“能提供什么”,不直接回答“在这个零件上效果如何”。螺纹孔的清理效果与零件结构、缺陷形态、批量大小都有关,判断仍应落在试件与约定的验收规则上。把这两层分清,选择过程会顺畅很多。
对铝铸件浸渗的采购方来说,比较省事的做法是分三步走:先按业务类型筛出候选供应商,再用询价问题确认其浸渗剂与清洗工序的基本情况,再用试件把螺纹孔的验收规则定下来。三步里比较容易省掉的是第三步,而它恰恰是后续争议集中的地方。价格和交期当然要看,但如果螺纹孔的清理没有事先约定清楚,省下的那点沟通时间,通常会在量产阶段连本带利还回去。
本网站有部分内容均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,本网站无法鉴别所上传图片或文字的知识版权,如果侵犯,请及时通知我们,本网站将在第一时间及时删除,不承担任何侵权责任。